

Réponse rapide : Une chute de pression dans un système pneumatique est généralement due à une fuite d'air, des canalisations sous-dimensionnées, des filtres obstrués, un régulateur mal réglé, une capacité de compresseur insuffisante ou une demande excessive lors du mouvement de l'actionneur. Pour identifier la cause réelle, mesurez la pression à la source d'air et au point d'utilisation, à l'arrêt et en fonctionnement. La comparaison de ces mesures permet de distinguer les problèmes d'alimentation des restrictions locales et des défauts de composants.
Remplacer un manomètre ou augmenter la pression du compresseur sans tester le système peut entraîner un gaspillage d'énergie et laisser la panne initiale non résolue. Un diagnostic structuré est plus fiable et contribue à prévenir les arrêts de production récurrents.
Points clés à retenir
- Mesurer la pression à plusieurs endroits au lieu de se fier à un seul manomètre à la sortie du compresseur.
- Enregistrez les mesures au ralenti, pendant le mouvement de l'actionneur et sous la charge normale la plus élevée.
- Vérifiez les filtres, les régulateurs, les raccords, les tuyaux, les vannes et les cylindres avant d'augmenter la pression d'alimentation.
- Il convient d'étudier les chutes de pression dynamiques même lorsque la pression statique semble normale.
- Utilisez des capteurs de pression et des dispositifs de contrôle adaptés lorsqu'une surveillance continue ou une correction automatisée est nécessaire.
1. Pourquoi la pression pneumatique chute-t-elle pendant le fonctionnement ?
L'air comprimé subit une perte de pression lorsqu'il circule dans les tuyaux, les raccords, les filtres, les vannes et autres composants. Une certaine perte de pression est inévitable, mais une chute soudaine ou excessive peut indiquer un problème de maintenance ou un système mal dimensionné.
Il est particulièrement important de faire la distinction entre pression statique et pression dynamique. La pression statique est mesurée lorsque la demande en air est faible ou nulle. La pression dynamique, quant à elle, est mesurée lorsque l'air circule et que l'équipement est en fonctionnement.
Une machine peut afficher une pression de 0,60 MPa au repos, mais chuter à 0,45 MPa lorsque plusieurs cylindres se détendent simultanément. Cette différence de 0,15 MPa suggère que le circuit d'alimentation ne peut maintenir la pression requise dans ces conditions de fonctionnement. Elle ne prouve cependant pas, à elle seule, que le compresseur est sous-dimensionné.
Les causes potentielles incluent :
- Fuite d'air : Des joints endommagés, des raccords desserrés, des tubes usés et des vannes qui fuient permettent à l'air comprimé de s'échapper.
- Restrictions de débit : Des éléments filtrants sales, des tubes étroits, de longs tronçons de tuyauterie et des raccords sous-dimensionnés augmentent la résistance au flux d'air.
- Limitations réglementaires : Le régulateur peut être mal réglé, contaminé ou incapable de fournir le débit requis à la pression cible.
- Capacité d'approvisionnement insuffisante : Le compresseur, le récepteur ou le réseau de distribution peuvent ne pas supporter une demande de pointe simultanée.
- Défauts intermittents des composants : Un distributeur grippé ou un joint de cylindre endommagé peuvent engendrer un mouvement irrégulier et une consommation d'air anormale.
2. Mesurer la pression aux bons endroits
La première étape la plus utile consiste à comparer les relevés de pression en différents points du circuit pneumatique. Installez des ports de test adaptés ou utilisez les raccords de mesure existants lorsqu'ils sont disponibles.
Pour un système industriel typique, commencez par ces emplacements :
- Sortie du récepteur du compresseur : Détermine la pression d'alimentation disponible.
- Ligne de distribution principale : Indique si une perte de pression se produit entre la source d'air et la machine.
- En aval du filtre et du régulateur : Identifie les restrictions ou les problèmes liés à la réglementation.
- À proximité de la vanne ou de l'actionneur de la machine : Révèle les conditions de pression au point d'utilisation réel.
Relevez les mesures simultanément autant que possible. Si la pression au niveau du récepteur reste stable mais que la pression près de l'actionneur chute brutalement, le problème se situe probablement au niveau de la conduite de distribution, de l'unité de traitement, du régulateur, de la vanne ou de la tuyauterie locale.
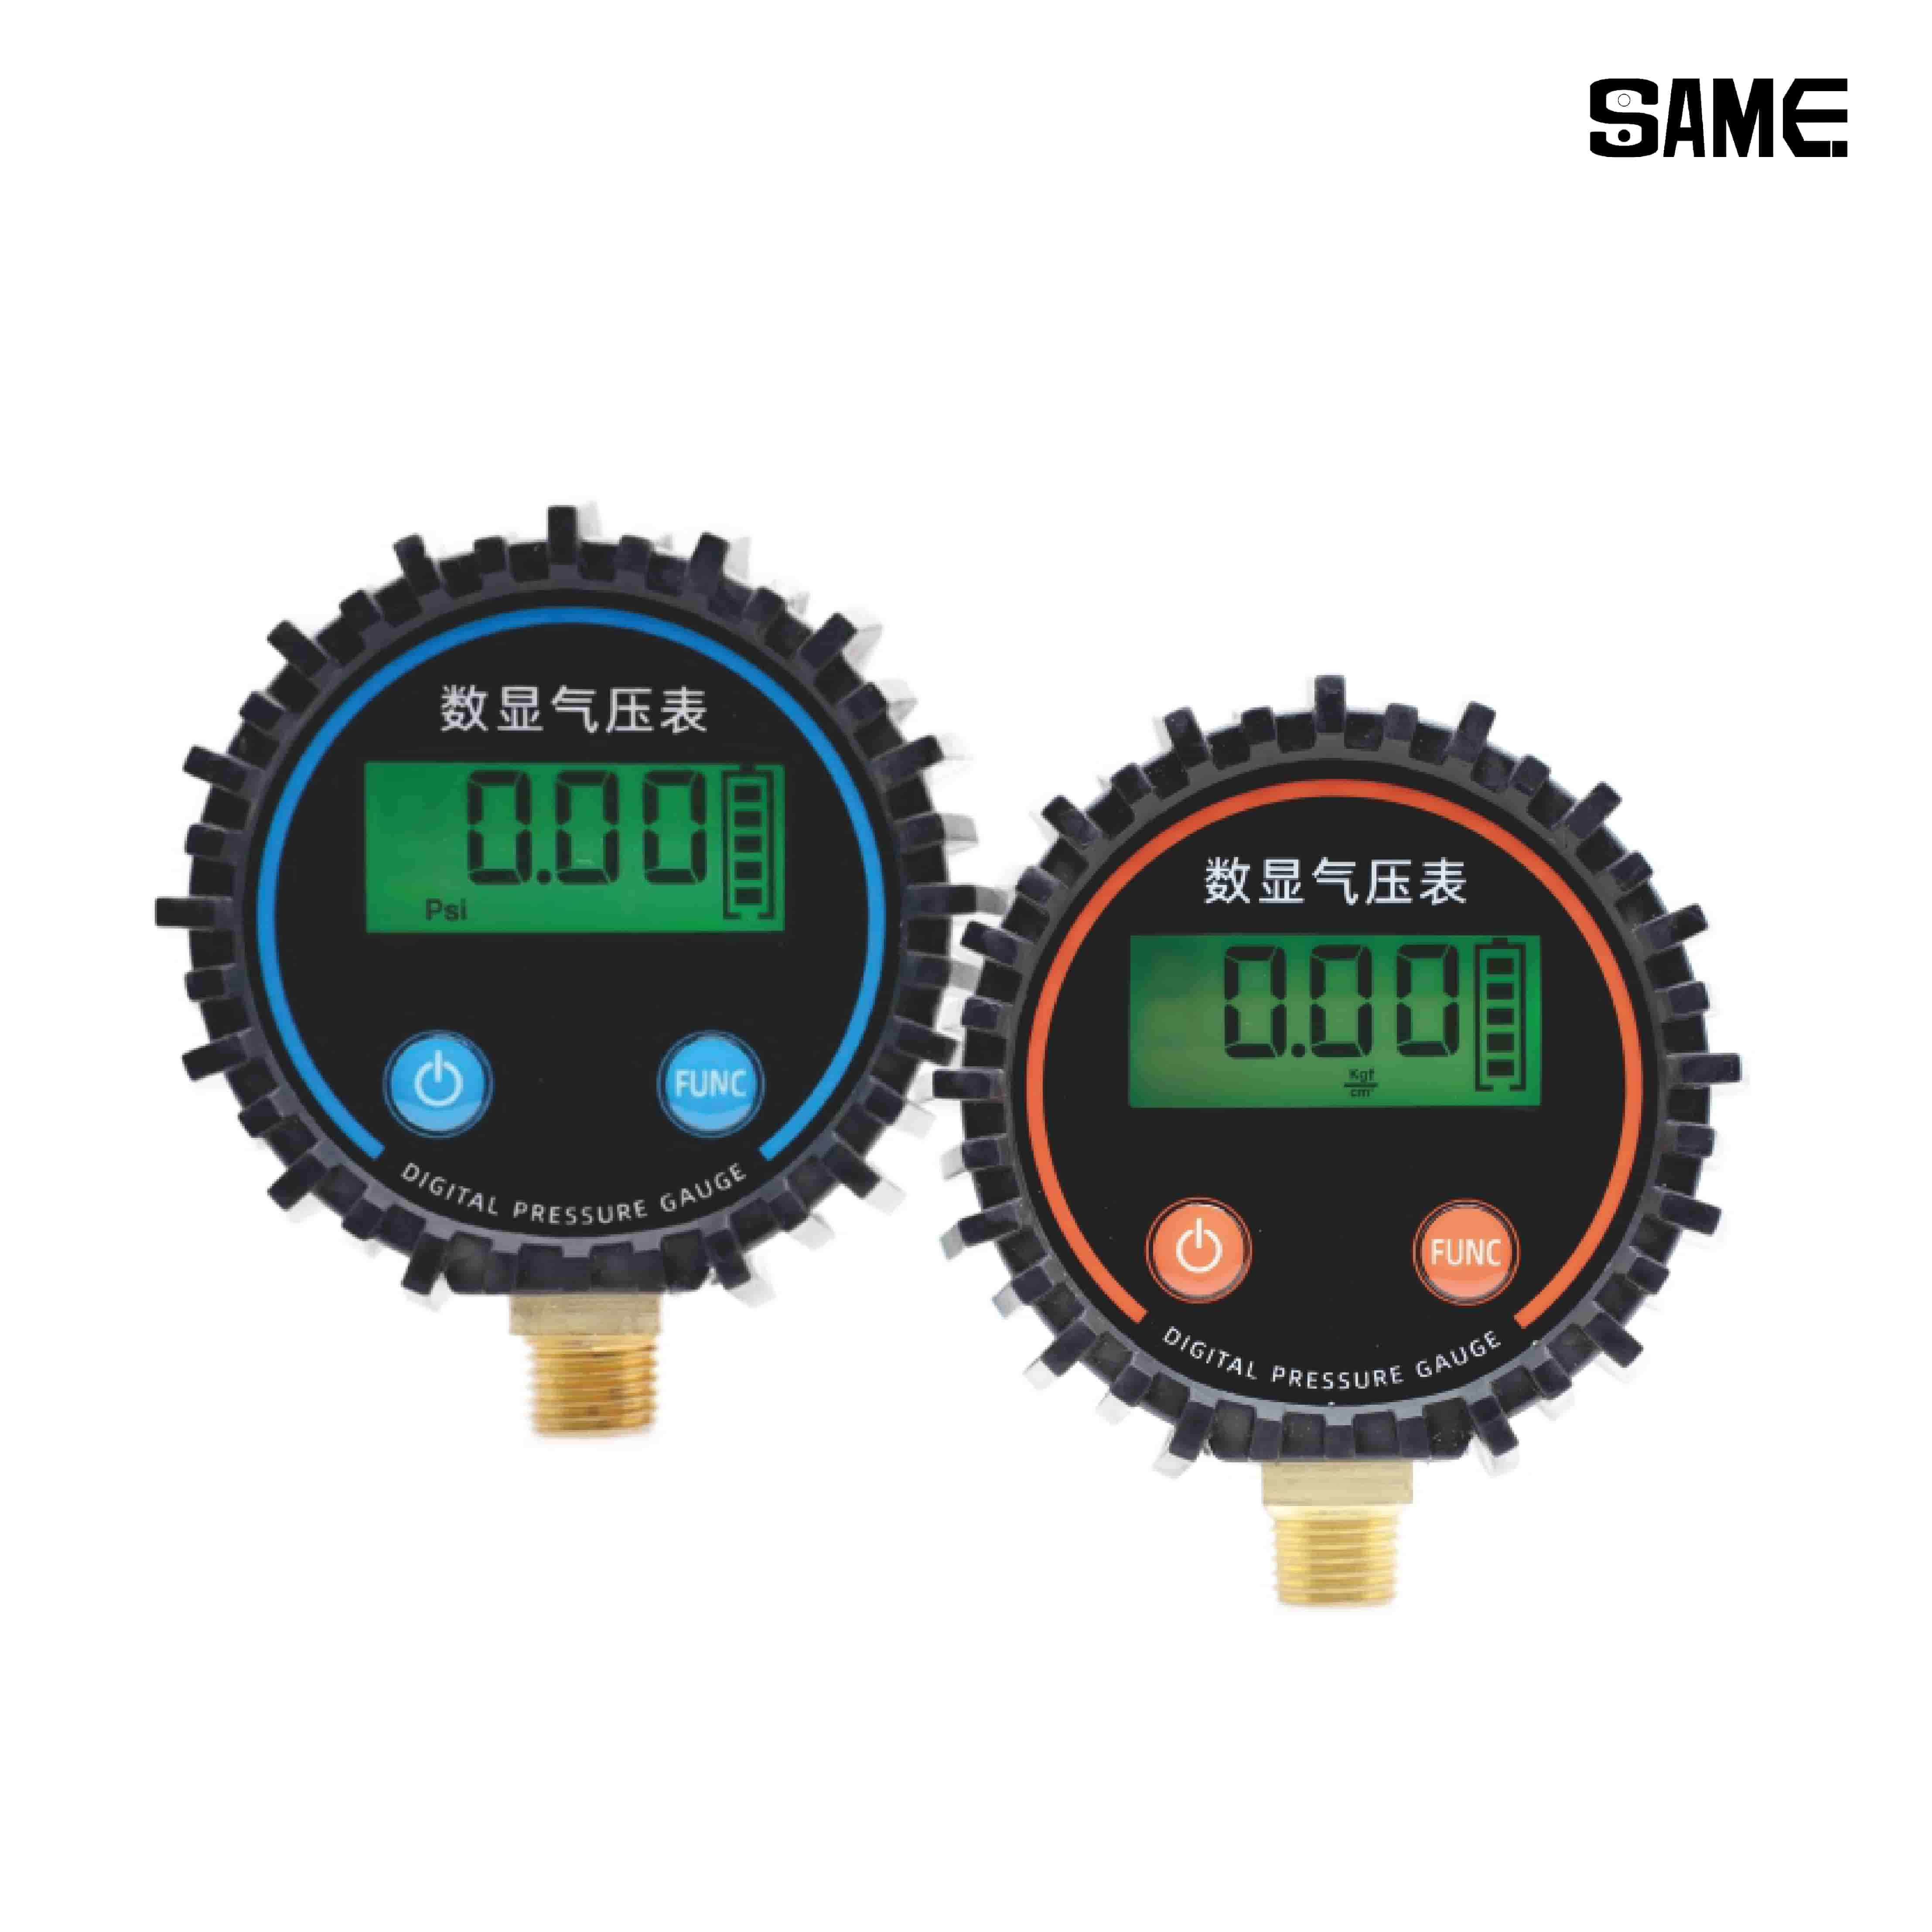
Pour une surveillance reproductible, un Manomètre numérique industriel Il est ainsi plus facile de détecter de faibles variations de pression. Choisissez la plage de mesure, la précision, le type de connexion et la sortie en fonction de l'application, plutôt que de vous baser uniquement sur la résolution de l'écran.
3. Utiliser les relevés de pression pour localiser la panne
Un enregistrement de diagnostic utile comprend l'état de fonctionnement, la pression en amont, la pression en aval et la différence de pression. L'exemple suivant illustre comment ces relevés peuvent orienter les investigations ultérieures.
| Condition d'essai | Pression en amont | Pression en aval | Interprétation initiale |
|---|---|---|---|
| Machine inactive | 0,60 MPa | 0,59 MPa | Faible différence de pression en cas de faible demande |
| Un cylindre en mouvement | 0,59 MPa | 0,55 MPa | Étudier la résistance à l'écoulement et la capacité du régulateur |
| Plusieurs cylindres en mouvement | 0,54 MPa | 0,43 MPa | Problèmes potentiels de capacité d'approvisionnement et de restrictions locales |
Remarque : Ces valeurs sont données à titre indicatif et ne correspondent pas aux résultats de mesures effectuées lors d’une installation chez un client. La perte de charge admissible dépend des exigences du fabricant de l’équipement, du débit, des dimensions de la tuyauterie et des conditions de fonctionnement.
La différence de pression est calculée comme suit :
Chute de pression = Pression en amont − Pression en aval
Lors du troisième essai, la différence entre les deux points de mesure est de 0,11 MPa, soit 110 kPa. Cette variation est significative pour de nombreuses applications pneumatiques classiques et justifie des investigations complémentaires.
Toutefois, la mesure seule ne permet pas d'identifier la pièce défectueuse. Des mesures supplémentaires au niveau du filtre, du régulateur et de la conduite de distribution sont nécessaires pour localiser la perte de pression.
4. Vérifier les filtres, les régulateurs et le dimensionnement des tuyaux
Lorsque la chute de pression augmente avec le débit d'air, examinez les composants qui créent une résistance le long du circuit d'alimentation.
Filtres : Un élément filtrant obstrué peut engendrer une différence de pression importante entre son entrée et sa sortie. Mesurez la pression des deux côtés pendant le fonctionnement du système. Remplacez l'élément si la pression différentielle dépasse la limite de service préconisée par le fabricant.
Régulateurs de pression : La pression aval d'un régulateur peut diminuer lorsque la demande de débit augmente. Comparez ses caractéristiques de débit nominales avec l'application réelle. Un régulateur performant à faible demande peut ne pas maintenir la pression de consigne lors du déplacement simultané de l'actionneur.
Tuyaux et raccords : Un diamètre intérieur réduit, un nombre excessif de coudes, une grande longueur de tuyauterie et des raccords rapides restrictifs peuvent accroître les pertes de charge. Il est important d'examiner l'ensemble du circuit d'écoulement plutôt que de se concentrer uniquement sur le diamètre du tuyau principal.
Pour les applications nécessitant une modification automatique du point de consigne de pression, un Régulateur de pression électropneumatique Il est possible d'ajuster la pression régulée par une commande électrique. La gamme de produits SAME comprend des régulateurs offrant des pressions de 0,1, 0,5 et 0,9 MPa, ainsi que des options de signalisation telles que 4-20 mA, 0-10 V et la communication RS485 sur les configurations compatibles. Ces options ne constituent pas des paramètres de fonctionnement universels ; veuillez consulter les spécifications exactes du modèle avant de faire votre choix.
5. Détecter les fuites d'air sans remplacer les composants en bon état
Les fuites peuvent augmenter la durée de fonctionnement du compresseur, réduire le débit disponible et rendre la régulation de pression moins stable. Commencez par vérifier les raccords accessibles, les connexions de tuyauterie, les collecteurs de vannes, les joints de cylindre et les joints de l'unité de maintenance.
L'équipement fonctionnant dans des conditions de test appropriées et sûres :
- Inspectez les raccords pour détecter tout dommage visible, tout raccord desserré et toute tuyauterie détériorée.
- Utilisez une solution de détection de fuites approuvée ou un détecteur de fuites ultrasonique, le cas échéant.
- N'écoutez les flux d'air anormaux que lorsque cela est sans danger ; le bruit seul ne constitue pas une mesure fiable.
- Isoler les sections du système en utilisant les procédures approuvées afin de localiser la fuite.
- Réparez le défaut identifié, puis répétez le test de pression initial dans des conditions comparables.
Ne jamais desserrer un raccord sous pression pour vérifier l'étanchéité. Isoler et dépressuriser la section concernée avant de démonter les composants, en respectant les procédures de consignation et de sécurité du site.
6. Vérifiez s'il s'agit bien d'un défaut de vide.
Les systèmes automatisés de prélèvement et de placement introduisent un autre défi de diagnostic : une faible adhérence peut être causée par un vide insuffisant plutôt que par une faible pression d’air positive seule.
Les générateurs de vide Venturi utilisent de l'air comprimé pour créer une dépression. Leurs performances dépendent des conditions d'alimentation, de la conception de la buse, des caractéristiques d'écoulement, des fuites au niveau de la ventouse et de la surface de la pièce à usiner.
Si une ventouse se détache inopinément d'une pièce, surveillez la pression d'air comprimé et le niveau de vide à proximité du dispositif de préhension. Une pression d'air stable associée à une baisse du niveau de vide indique des problèmes différents de ceux qu'une chute simultanée de la pression d'air révèle.
Pour ce type d'application, une Générateur de vide pneumatique compact Le choix de la machine peut varier en fonction du débit d'aspiration requis, du niveau de vide souhaité, du temps de cycle et des caractéristiques de la pièce. Il est essentiel de considérer l'application de préhension dans son ensemble et non pas uniquement le niveau de vide maximal.
7. Un exemple pratique de dépannage
Prenons l'exemple d'une machine d'emballage dont le vérin pneumatique commence à se déplacer lentement après l'ajout d'un deuxième actionneur au cycle de production.
Lors du test initial, la pression à proximité de la machine est de 0,58 MPa au ralenti et chute à 0,44 MPa lorsque les deux actionneurs sont en mouvement. L'équipe de maintenance soupçonne initialement que le compresseur est sous-dimensionné.
Au lieu d'augmenter immédiatement le débit de refoulement du compresseur, l'équipe compare la pression au niveau du réservoir, de l'unité de maintenance et du collecteur de vannes. Les relevés ci-dessous illustrent le déroulement possible de l'enquête.
| Point d'inspection | Observation | Action suivante |
|---|---|---|
| Prise récepteur | La pression reste relativement stable | Vérifiez le chemin de distribution en aval |
| Sortie du filtre | La différence de pression augmente pendant l'écoulement | Vérifiez l'état du filtre et son débit nominal. |
| Collecteur de soupapes | La pression se rétablit après la diminution de la demande. | Répétez les tests dynamiques et vérifiez les restrictions locales |
Si un filtre obstrué ou un raccord sous-dimensionné est confirmé, la correction de cette obstruction peut rétablir la vitesse du vérin sans changer le compresseur. Si la pression chute également de manière significative au niveau du réservoir, il convient d'examiner le débit du compresseur, la capacité du réservoir et la consommation d'air totale des actionneurs.
Cet exemple illustre un scénario de diagnostic et non un cas client documenté. L'enseignement principal est que des mesures effectuées à différents endroits permettent d'éviter le remplacement inutile d'équipements.
8. Prévenir les problèmes de pression récurrents
Une fois la panne immédiate corrigée, établissez un régime de fonctionnement normal de la machine. Enregistrez la pression en amont et en aval, les conditions de cycle de l'actionneur, la pression différentielle du filtre (le cas échéant) et le point de consigne du régulateur.
Lorsque l'instabilité de la pression affecte la qualité de la production, une surveillance continue permet aux équipes de maintenance d'identifier les variations avant qu'elles n'entraînent un arrêt. Des capteurs dotés de sorties analogiques appropriées ou d'interfaces de communication industrielle peuvent transmettre les mesures à un automate programmable ou à un système de supervision, à condition que l'interface électrique et l'échelle soient compatibles.
Pour une surveillance fiable, vérifiez la plage de pression, la précision, le temps de réponse, le type de connexion, le signal de sortie et les caractéristiques environnementales du capteur. Utilisez les mêmes points de mesure et des charges machine comparables pour évaluer les tendances. Une augmentation de la différence de pression aux bornes d'un composant est souvent plus informative qu'une simple mesure de pression.
Foire aux questions
Pourquoi la pression de l'air chute-t-elle uniquement lorsqu'un vérin pneumatique se déplace ?
Lorsqu'un vérin se déplace, il consomme de l'air comprimé. Un tuyau obstrué, un filtre encrassé, un régulateur sous-dimensionné, une fuite ou une capacité d'alimentation insuffisante peuvent ne se manifester que lorsque le débit d'air augmente. Mesurez la pression pendant le mouvement pour identifier la section défectueuse.
Quelle est la chute de pression acceptable dans un système pneumatique ?
Il n'existe pas de valeur unique acceptable pour toutes les machines. La limite dépend de la pression de fonctionnement minimale de l'actionneur, du débit demandé, des spécifications des composants et de la distance entre l'alimentation et le point d'utilisation. Définissez une limite spécifique à l'application et vérifiez-la dans des conditions de fonctionnement optimales.
L'augmentation de la pression du compresseur résoudra-t-elle le problème ?
Pas nécessairement. Une pression plus élevée peut compenser temporairement certaines pertes, mais elle peut accroître la consommation d'énergie et soumettre les composants à des contraintes inutiles. Il convient d'abord de localiser la restriction ou la fuite, puis de déterminer si la capacité d'alimentation doit également être améliorée.
Un manomètre numérique peut-il détecter des chutes de pression intermittentes ?
Il est important que le temps de réponse, la capacité d'échantillonnage et la plage de mesure soient adaptés. Pour les fluctuations très brèves, assurez-vous que l'appareil puisse les détecter. Un capteur de pression à surveillance continue, connecté à un système d'acquisition de données ou à un automate programmable, sera plus approprié pour enregistrer les variations rapides.
À quelle fréquence faut-il vérifier la pression pneumatique ?
La fréquence des inspections dépend des heures de fonctionnement, de la criticité du système, de la qualité de l'air et de l'historique de maintenance. Les équipements de production à cycle élevé peuvent bénéficier d'une surveillance continue, tandis que les systèmes moins exigeants peuvent se contenter d'inspections planifiées et de comparaisons avec les données de référence. Suivez les recommandations de maintenance du fabricant.
Pour les applications pneumatiques industrielles, une procédure de test de pression reproductible est plus efficace que des réglages successifs de l'alimentation. En comparant les mesures à la source, entre les différents composants du système de traitement d'air et au point d'utilisation, les équipes de maintenance peuvent identifier plus précisément les pertes de pression, rétablir la stabilité des actionneurs et éviter le remplacement inutile de composants.